English
 10多年专注点胶机/灌胶机设计生产厂家



灌胶机流水线
一、流水线灌胶工艺的核心工程逻辑
自动化灌胶流水线并非单机灌胶设备的简单叠加扩容,而是将点状灌胶工序融入整体物料流转体系,形成一体化连续作业工艺段。区别于单机灌胶的作业模式,量产流水线场景下,产品搭载专用治具随输送线持续移动,灌胶工位需在产线不停机、不间断的工况下,完成精准定量出胶作业,同时严格匹配上下游工位的生产节拍,保障整线生产连续性。
从制造工程落地角度分析,灌胶可聚焦单件产品的灌胶精度优化,而流水线灌胶的核心管控重点,是连续量产过程中灌胶动作的重复性、稳定性与一致性。量产工况下,单次灌胶的微小偏差会随生产频次累积,最终造成批量产品工艺缺陷,因此工艺设计与设备调试的核心目标,是收敛全流程变量,实现长期稳定的标准化作业。
二、流水线结构组成与生产节拍匹配原理
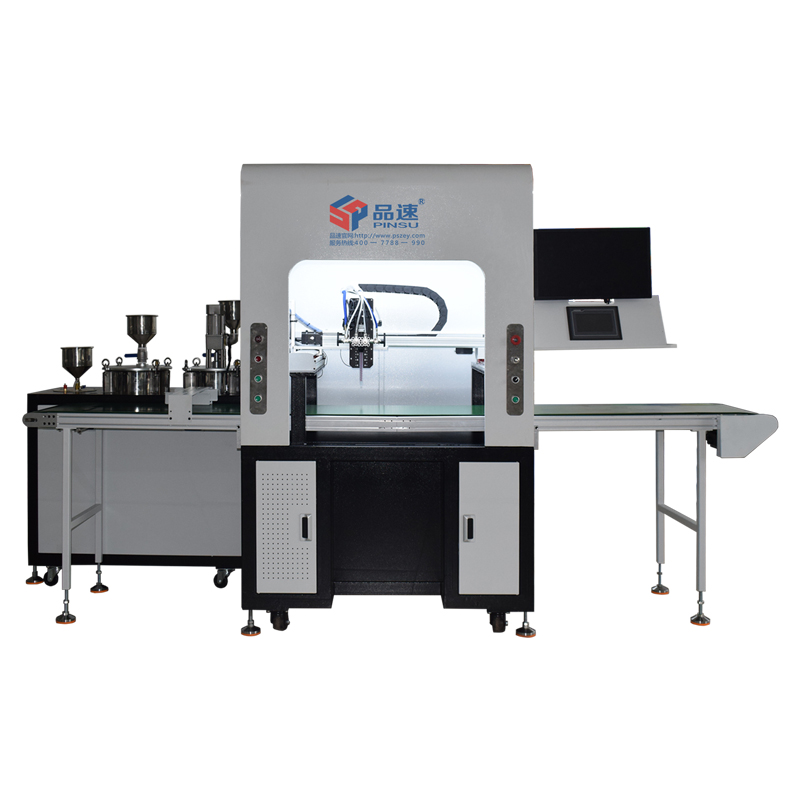
标准化在线灌胶流水线的基础工艺段包含上料输送、在线灌胶、固化成型、成品下料、治具回流五大模块,各模块协同构成闭环生产体系。其中,灌胶工位属于整线节拍瓶颈工序,其单次作业时长直接决定整条产线的最大产能,是工艺规划的核心控制点。
工艺匹配失衡是量产常见问题:若灌胶作业时长超出标准节拍,会造成上下游工位物料堆积、设备待机,降低整体生产效率;若过度压缩灌胶时长,则易出现胶体填充不饱满、断胶、溢胶等工艺不良问题。行业通用工程设计逻辑为,先根据产品灌胶工艺要求划定合理工艺窗口,明确灌胶成型的最低作业时长、胶体固化基础条件等核心参数,再反向核算输送线运行速度、工位数量、工位布局,实现产能与工艺质量的平衡。
在治具循环设计中,上下层闭环输送结构是适配连续量产的主流方案。产线上层为产品作业输送段,负责搭载产品完成灌胶全工序;下层为空治具回流段,通过升降移栽机构实现治具自动循环复用。该结构可完全替代人工搬运治具的作业模式,固定治具循环路径,稳定灌胶工位来料状态,从硬件结构层面消除治具流转偏差带来的节拍波动,为整线节拍同步提供基础保障。
三、输送定位矫正与灌胶基准搭建工艺
连续输送工况下,皮带长期运行产生的跑偏、治具反复使用造成的磨损、设备启停的惯性振动等因素,都会导致产品工位停放位置出现偏差。若直接以机械挡停结构作为灌胶坐标基准,产品位置偏差会直接转化为胶路偏移、灌胶错位等批量不良问题。
为解决量产定位偏差问题,工业现场普遍采用两级定位矫正工艺。第一级为机械初定位:产品随治具输送至指定工位后,通过阻挡气缸完成锁止固定,初步约束产品停放位置,消除大范围位移偏差;第二级为视觉精矫正:依托CCD视觉识别系统,采集产品外观、定位孔、轮廓等核心特征,实时比对标准工艺坐标,测算产品实际位置、角度偏差值,并将数据同步至运动控制系统,动态修正灌胶运行轨迹与出胶坐标。
该工艺方案的核心价值,是将灌胶作业的基准依据,从治具机械加工精度转移至产品自身特征,大幅降低设备对治具制造公差、装配误差的依赖,适配大批量、长期化生产场景。针对外观对称、特征模糊、不易识别的特殊工件,可通过优化治具定位结构、增设视觉识别辅助标记的方式,保障定位矫正的稳定性与准确性。

四、连续量产工况下供胶系统工艺要求
流水线连续不间断生产模式,对双组份供胶系统的持续性、稳定性、一致性提出了更高要求。供胶系统的工艺设计需贴合产线运行节奏,全程维持稳定的胶料输出状态,避免因供胶波动造成生产中断或工艺不良。
胶料存储容器的容积选型,需结合车间单班次产能、胶料更换耗时、物料损耗标准综合核算,适配不同量产规模的生产需求。同时,系统需配置液位实时监测机制,当A、B胶料液位降至预设阈值时,自动触发预警提示,为操作人员补胶、换料预留充足操作窗口,实现不停机换料、无缝衔接生产。
胶料计量环节是控制灌胶配比精度的核心,工业量产场景多采用齿轮泵、螺杆泵计量结构,可将双组份胶水配比精度稳定控制在行业标准范围内。针对含填料、高粘度、易沉降的A类胶水,供胶系统需配套搅拌与循环回流工艺结构,有效抑制胶料静置过程中的填料沉降、胶体分层问题,保证全程胶料质地均匀,规避因胶料状态变化导致的出胶量偏差。整体供胶工艺设计的核心目标,是让供胶环节的各项变量,与产线连续运行节奏、批次生产标准保持高度统一。
五、温度管控对出胶稳定性的工艺影响
环境温度是影响胶水粘度、流动性的核心外部变量,直接决定出胶量均匀性与胶路成型效果。车间环境温度波动时,胶体粘度会随之发生变化,同等出胶参数下易出现出胶过多、出胶不足、胶路粗细不均等问题。相较于单机间歇式作业,流水线连续生产过程中,胶水在管路、泵体、料桶内停留时间更长,温度变化对灌胶质量的影响会被持续放大。
行业通用标准化工艺为对胶料进行恒温管控,通过在料桶、输胶管路配套温控与保温结构,实现A、B胶独立温度调节,将胶料温度稳定控制在窄幅标准区间(常规工艺标准23℃±2℃),抵消环境温度波动带来的影响。同时,设备控制系统预留温度传感数据接口,可实时采集胶料温度数据,根据温度变化动态微调出胶速度、出胶压力、吐胶时长等核心参数,实现温度-出胶参数的自适应匹配,保障连续生产过程中出胶状态稳定。
六、多品类混线生产的换型工艺优化
现代制造业多为多品类、小批量、混线生产模式,单条灌胶流水线需适配多种规格工件的灌胶作业。不同产品的灌胶区域、胶体填充量、运动轨迹、固化要求存在明显差异,传统人工停机改参的换型方式,会造成生产中断、产能损耗,且人工调试误差易导致换型后工艺不稳定。
适配混线量产的自动化控制架构,以触控操作终端、PLC核心控制器、运动控制卡为基础,支持将不同产品的全套灌胶工艺参数(轨迹、出胶量、速度、配比、固化参数等)存储为独立工艺配方。产品换型生产时,无需停机调试,直接调取对应配方即可完成工艺切换,大幅缩短换型耗时。
针对高频混线生产场景,可在产线上料前端增设产品型号识别工序,自动识别工件规格并匹配对应工艺配方,实现来料识别、参数切换、灌胶作业的全自动化衔接,全程无需人工干预、无需停机,彻底解决多品类生产的节拍断层问题,有效提升产线柔性生产能力。
七、量产数据追溯与设备日常维护工艺规范
连续量产模式下,依靠人工抽检无法全面把控批次灌胶质量,工艺管控需依托数字化数据追溯体系。自动化灌胶流水线可对接车间MES生产管理系统,实时上传生产总产量、设备运行状态、异常故障类型、故障发生时段等核心生产数据。
该类数据的核心工艺价值,不在于实时干预单次灌胶作业,而在于实现批次质量追溯与工艺趋势分析。当某一生产时段出现灌胶不良率上升、胶路异常等问题时,可通过回溯设备运行数据、环境数据、供胶数据,精准定位问题诱因,区分是设备泵体磨损、供胶压力波动、环境温度偏移还是操作不当导致的工艺异常,为工艺优化、设备维保、质量整改提供数据支撑。
日常设备维保是保障连续生产稳定性的关键,堵胶、管路残留胶体固化是高频故障问题。标准化维保工艺中,胶路系统采用快拆模块化结构,便于操作人员快速拆卸混合管、输胶管等易堵部件,完成清洗维护。设备可存储标准化清洗工艺配方,开机后一键调用,简化维保操作流程。针对含填料胶水,停机前需执行完整的循环排胶工序,清空管路残留胶体,避免填料沉积固化,降低设备故障概率,延长设备稳定运行周期。
八、流水线灌胶工艺的整体工程设计思路
工业级在线灌胶流水线的工程设计,遵循系统化、模块化、通用化原则,整合在线灌胶执行、治具闭环回流、视觉定位矫正、胶料温控稳压四大核心工艺模块,形成一体化量产解决方案。设备核心运动平台、控制系统采用通用化设计,保障设备基础稳定性与通用性。面对不同行业、不同产品的非标工艺需求,仅需针对性优化治具结构、灌胶轨迹、出胶参数、温控标准等适配项,大幅降低非标改造对设备整体稳定性的影响,适配多行业差异化量产场景。
整体而言,流水线灌胶的工艺控制本质,是在动态连续的量产工况下,通过标准化结构设计、精准的定位矫正、稳定的供胶温控、柔性的换型机制、数字化的追溯维保,将全流程工艺变量控制在合规区间。量产场景下,设备与工艺的核心价值,并非单一工况的极致精度,而是长期连续运行状态下,每一次灌胶作业的标准化、稳定化落地,这也是制造业批量灌胶生产的核心工程诉求。
FAQ问答
Q1:流水线灌胶和单机灌胶的核心工艺区别是什么?
A1:单机灌胶以单件作业为主,工艺重点是优化单次灌胶的精度与成型效果;流水线灌胶为动态连续作业,核心工艺重点是保障批量生产中灌胶动作的重复性、稳定性与节拍适配性。流水线工况需兼顾定位矫正、供胶连续、温度稳定、节拍同步等多重变量,核心解决批量生产的一致性问题,而非单一产品的极致精度。
Q2:流水线灌胶出现批量胶路偏移的主要原因及解决方法?
A2:批量胶路偏移多源于动态生产的定位偏差,包括皮带跑偏、治具磨损、设备惯性振动、机械定位误差等。主流解决工艺为采用两级定位方案,先通过机械阻挡完成初定位,再依托视觉系统识别产品真实特征,动态修正灌胶坐标与轨迹,抵消来料位置偏差,同时定期校验输送皮带、治具精度,从硬件层面减少定位误差。
Q3:连续量产中出胶量波动大,该从哪些维度排查优化?
A3:出胶量波动需从四大核心维度排查优化:一是温度维度,管控胶料恒温状态,抵消环境温度对胶体粘度的影响;二是供胶维度,检查胶料搅拌、回流功能,避免填料沉降、胶体分层;三是计量维度,定期校验泵体精度,排查泵体磨损、压力不稳定问题;四是管路维度,清理管路残留固化胶体,保障输胶通畅。
Q4:多产品混线生产如何降低灌胶换型的产能损耗?
A4:想要减少混线换型的产能损耗,核心是摒弃人工停机改参模式,采用工艺配方存储与自动调用机制。提前录入不同产品的灌胶轨迹、出胶量、配比等参数并保存为独立配方,换型时一键调取;高频混线场景可增设前端型号识别工序,实现自动识别、自动换参、不停机生产,有效提升产线柔性与量产效率。