English
 10多年专注点胶机/灌胶机设计生产厂家



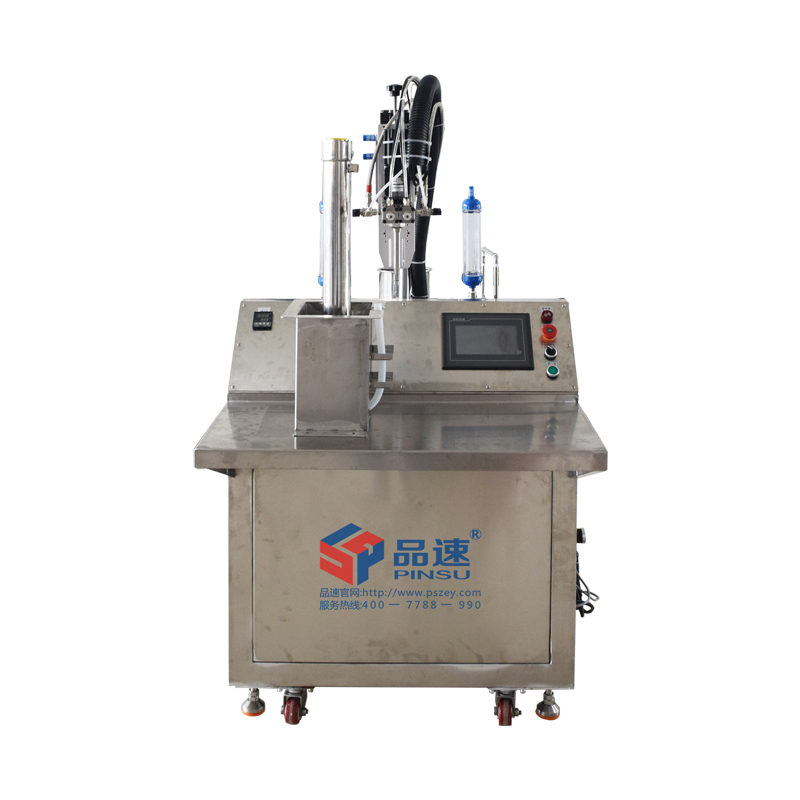
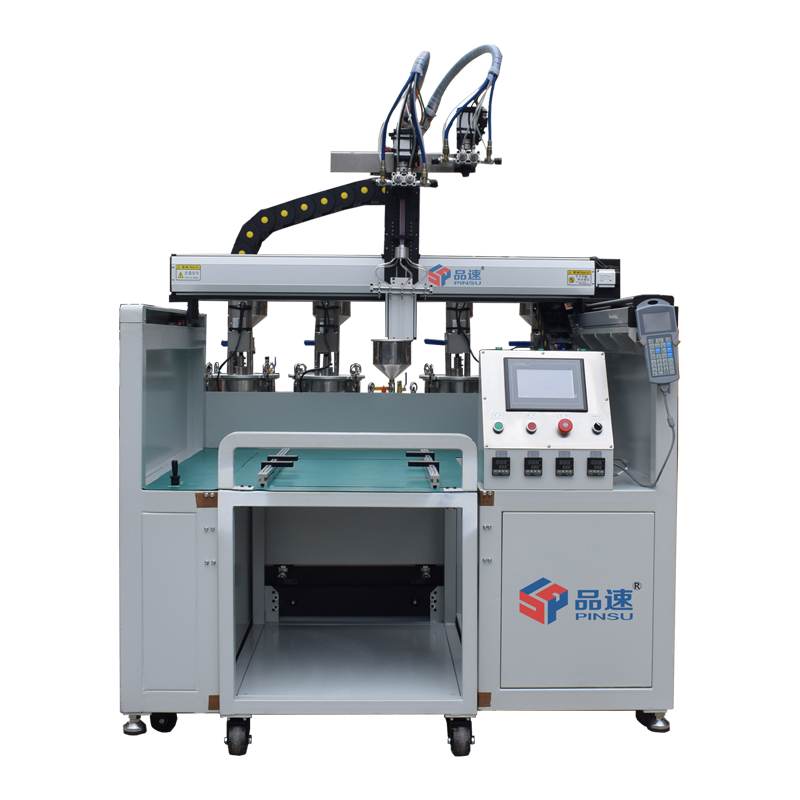
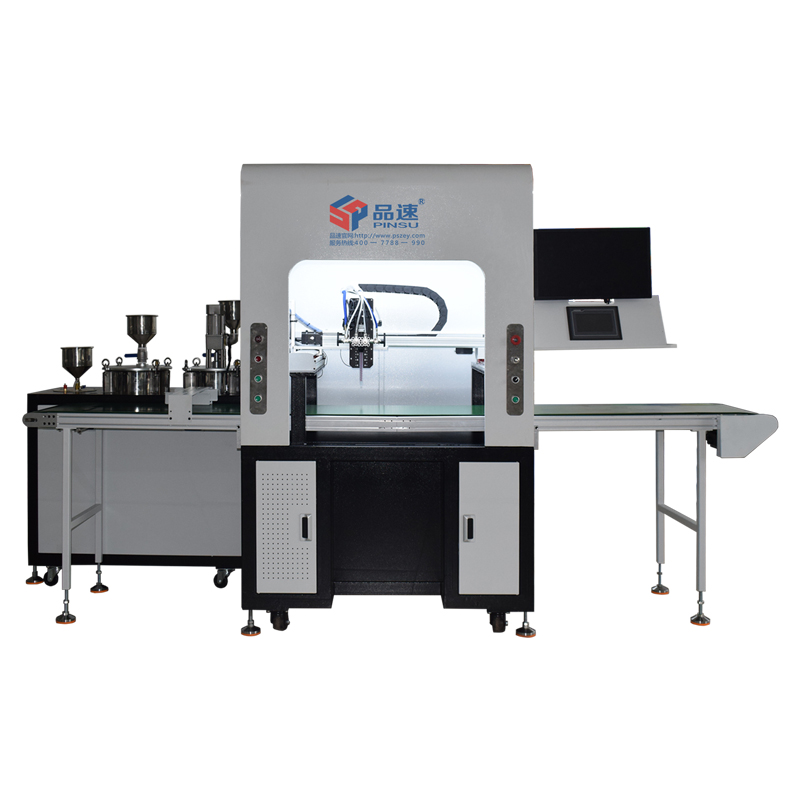
叶片灌胶机
叶片类构件灌胶是装备制造领域通用性较强的特种工艺,广泛应用于大型风电复合材料叶片、工业流体设备叶轮等核心零部件的封装与补强作业。两类工件在尺寸、结构形式上差异极大,风电叶片属于超大尺寸薄壁复合壳体结构,工业泵叶轮为中小型金属嵌件腔体结构,但在灌胶工艺层面具备统一的工程约束特性。
叶片类工件普遍存在型面不规则、腔体结构复杂、流道宽窄不均的特点,灌胶作业要求胶料在有效操作时间内完整浸润腔体、填充所有缝隙,固化成型后不得出现气孔、空洞、欠注、分层等缺陷,避免破坏工件整体结构强度、密封性和使用寿命。因此叶片灌胶的设备选型、工艺参数设定、流程管控,均围绕排气、浸润、填充、固化四大核心维度展开,是一套系统性的工艺管控体系。
一、叶片灌胶核心工艺难点与质量缺陷诱因
结合批量生产现场工况,叶片类工件灌胶的质量问题高度集中在气泡管控与填充均匀性控制两大板块,也是工艺优化的核心突破口。
气泡缺陷的产生贯穿配胶、输胶、灌注、固化全流程。双组份胶水混合搅拌过程中会自然裹挟空气,含填料体系胶水的粉体颗粒间隙也会封存微量气体。在风电叶片大尺寸灌注场景中,胶液内部存在大量肉眼不可见的微米级微气泡,灌注作业时会在纤维铺层、腹板间隙持续聚集,最终形成层间发白、夹杂、空洞等结构性缺陷。此类微气泡稳定性强,灌注完成后常规静置脱泡无法彻底消除,必须在胶料进入工件腔体前完成预处理管控。
填充均匀性问题主要由工件复杂结构与胶料流动特性不匹配导致。风电叶片壳体内部布设抗剪腹板、多层纤维预制铺层与导流结构,胶液流动前沿的推进路径极易受铺层方向、导流布局影响。若灌注流速过快,胶料瞬时覆盖纤维表面,会出现浸润不充分、局部干斑、树脂欠浸等问题。而工业泵叶轮虽然整体尺寸偏小,但工件内部盲孔、窄缝、深腔结构较多,内部排气通道狭窄,胶料填充过程中空气无法顺畅排出,同样会产生局部填充不饱满的批量不良风险。
二、胶料预处理与多级脱泡工艺规范
针对叶片灌胶高含气、高浸润要求的特性,胶料预处理是前置质控的关键工序,直接决定后续成型良率。所有环氧树脂、聚氨酯类灌封胶在作业前,均需完成均匀搅拌与真空脱泡处理,保证填料分散均匀、胶液内部气体含量可控。
在大型风电叶片量产工艺中,行业通用的高效脱泡工艺为主动造泡真空脱泡法。常规真空脱泡仅能去除大体积气泡,对微米级微气泡去除效果有限,而该工艺可人为在胶液内部生成均匀大气泡,再将胶液置于-0.1MPa标准真空环境下保压处理。真空环境下大气泡持续膨胀、破裂,可带动周边微小气泡聚集、溢出,彻底解决胶液微气泡残留问题,从源头规避叶片层间夹杂、发白缺陷。
标准化量产工艺采用两级脱泡管控模式:第一级为料桶真空预脱泡,在正式供胶前对配比胶料进行真空处理,消除搅拌、混配过程裹挟的基础气体;第二级为管路在线脱泡,胶料输送至灌注工位前,通过在线脱泡装置二次净化,去除输胶过程中二次裹挟的空气。多级脱泡工艺可稳定降低胶料含气量,为腔体填充、纤维浸润提供稳定的胶料基础,大幅降低气孔缺陷发生率。
三、双组份计量配比与胶料混合工艺控制
叶片灌胶主流采用环氧树脂、聚氨酯两大胶料体系,两类体系的固化机理、粘度特性、适配场景各有差异。环氧体系工艺成熟、稳定性高,多用于风电叶片结构灌注;聚氨酯体系初始粘度低、流动性好,纤维浸润性能优异,适配复杂窄腔叶片工件。无论采用何种胶料,双组份胶水的配比精度、混合均匀度,直接决定胶体固化后的交联密度、力学强度和结构稳定性,是核心工艺参数之一。
工业量产标准工况下,叶片灌胶设备的配比精度需稳定控制在±2%以内,全程流量波动控制在合理区间,同时支持1:1至10:1宽比例调节,适配不同胶料体系的工艺要求。泵体结构需根据胶料特性选型匹配:齿轮泵运行平稳、脉冲小,适配低粘度、无填料或低填料环氧胶体系;螺杆泵耐磨、耐腐蚀、抗杂质能力强,适配高粘度、高填料含量的专用灌封胶,可有效避免填料磨损导致的计量偏差。
混合工艺分为动态混合与静态混合两种标准化模式,需结合胶料参数选型应用。动态混合依靠伺服搅拌叶轮高速扰动搅拌,可高效混匀粘度差大、填料含量高的胶料体系,适配绝大多数叶片灌胶的复杂工况;静态混合依托混合管内部螺旋叶片对胶料进行分层、切割、重合,结构简单易维护,更适用于双组份粘度接近、低填料的纯净胶料体系。针对高填料、高粘度的叶片专用胶水,动态混合能够有效保障混合均匀性,但需同步提升混合管路、混合阀的日常清洗维护频次,避免胶体残留固化影响作业精度。
四、分段式灌注路径与流量动态调控工艺
叶片灌胶填充的核心工艺逻辑,是在胶料可操作时效内,匹配工件结构完成平稳浸润、有序排气、完整填充,杜绝气流滞留与胶料冲击问题。灌注路径规划、流量分段调控是控制填充质量的核心手段。
针对风电叶片超大尺寸壳体结构,单一注胶口集中出胶极易出现流动不均、局部积气、浸润不足等问题。行业标准化工艺采用分区分段灌注方案,将叶片壳体划分为多个独立灌注区域,每个区域配置专属注胶管路与流量调节单元。结合树脂流动前沿检测信号,分段启动灌注作业,让胶料匀速推进,形成稳定平整的流动界面,避免高速胶流直接冲击纤维预制体,预留充足的纤维浸润、气体排出时间,解决叶根厚壁区域、腹板夹缝的填充缺陷问题。
量产设备需支持可编程分段流量调控,摒弃全程恒速灌注的传统模式,根据腔体结构、排气位置动态调整出胶参数。填充初期采用低流速低速灌注,保证胶料平稳铺展、充分浸润基材;腔体中段流通空间大,可适当提升灌注速率,压缩整体作业时长、提升生产效率;临近排气口位置再次降低流速,防止胶料快速封堵排气通道,造成内部憋气空洞。该分段控制逻辑,可适配所有不规则叶片腔体的灌注需求,实现效率与品质的平衡。
五、固化阶段温度曲线管控工艺
胶料固化阶段的温度变化曲线,直接影响胶体成型质量与结构稳定性,是叶片灌胶工艺不可或缺的管控环节。环氧类胶料固化过程中会缓慢释放微量挥发组分,若升温速率过快、局部温度过高,胶料粘度会快速上升,残余气体与挥发物无法及时排出,固化后会形成封闭气孔、微小空洞,降低工件结构性能。
工业现场通用标准化管控方式为阶梯式升温固化工艺:初始阶段维持低温恒温状态,保证胶料充分流动、腔体残余气体完全排出、纤维浸润彻底;待胶料完成自流平与排气后,再逐步升温至标准固化温度,完成胶体交联固化反应。
灌胶环节的前置温控是固化一致性的基础保障。通过对A、B胶料分别进行恒温调控与管路保温,可将入模胶料温度稳定控制在工艺标准区间,消除环境温差、胶料初始温度不均带来的变量,让每批次工件的固化温度曲线保持统一,保障批量产品质量一致性。整体固化成型由专用固化炉、烘箱完成,前置温控为固化工艺的可重复性提供核心支撑。
六、设备选型逻辑与工艺可验证性分析
从工程应用角度来看,灌胶设备无法从硬件层面绝对消除气泡、杜绝填充缺陷,设备的核心价值是为灌胶工艺提供可重复、可量化、可调控的作业条件。稳定的计量系统、可编程的灌注路径、精准的温控体系、完善的脱泡结构,是实现工艺标准化、批量一致性的硬件基础。
叶片灌胶工艺的最终质量,是胶料特性、预处理工艺、灌注路径、流量参数、固化曲线、环境条件多维度协同的结果。设备仅负责锁定各项工艺变量,保证每一次作业的参数统一、动作一致、状态稳定。针对不同规格、材质的叶片工件,需结合产品结构开展工艺试验,确定适配的工艺窗口、参数阈值与作业流程。
适配叶片类工件的灌胶设备需具备高适配性与可拓展性,可根据工件尺寸、腔体结构、胶水粘度、填料含量灵活调整配置。同时设备需具备完整的数据记录功能,可全程记录生产批次、配比参数、运行状态、异常数据,为工艺追溯、参数优化、不良分析提供数据支撑。设备选型无需盲目追求规格参数,核心匹配四大维度:胶料配比精度满足工艺要求、混合结构适配胶水特性、灌注系统支持分段流量编程、温控脱泡模块匹配量产质控标准。
FAQ问答
Q1:叶片灌胶工艺最核心的质量隐患是什么?量产中如何提前规避?
A1:叶片灌胶最主要的质量隐患是微气泡残留与局部填充不均,会直接影响工件结构强度与密封性。量产规避核心以前置管控为主:采用多级真空脱泡去除胶料微气泡,通过分段流量调控匹配工件复杂腔体结构,保证胶料平稳浸润、气体顺畅排出;同时采用阶梯式升温固化工艺,避免固化阶段憋气产生气孔,从全流程控制不良缺陷。
Q2:风电叶片灌注出现层间发白、夹杂缺陷,主要诱因是什么?
A2:该类缺陷核心诱因是胶料微米级微气泡未彻底去除,在纤维铺层间聚集残留。常规静置脱泡无法处理微小气泡,多因胶料预处理不到位、灌注流速过快、流动前沿不稳定导致。可通过主动造泡真空脱泡工艺优化胶料纯净度,搭配分区低速灌注的方式,保证气泡随胶料流动有序排出,解决层间发白问题。
Q3:高填料胶水用于叶片灌胶时,设备与工艺需要做哪些适配调整?
A3:高填料胶水易沉降、磨损泵体、混合不均,需针对性优化适配:设备端选用耐磨螺杆泵提升计量稳定性,采用动态混合结构保障填料分散均匀;工艺端增加胶料搅拌与循环回流功能,避免填料沉降;同时提升胶路清洗频次,储存专用清洗工艺参数,减少管路残留固化问题。
Q4:多规格叶片混线灌胶生产,如何保障批次质量一致性?
A4:首先将不同叶片产品的灌注流量、分段参数、配比比例、温控阈值保存为独立工艺配方,换型时直接调取参数,避免人工调试误差;其次统一胶料预处理、脱泡、固化升温的标准化流程;最后依托设备数据追溯功能,监控每批次运行参数,定期复盘优化工艺窗口,实现多品类混线生产的质量稳定可控。