English
 10多年专注点胶机/灌胶机设计生产厂家



AB胶真空注胶机
在电子制造、汽车零部件、新能源储能等行业的封装工序中,AB胶真空灌封是保障产品绝缘性能、导热性能与结构稳定性的核心工艺。量产过程中,胶体内部残留气泡是最常见的工艺隐患。在高压绝缘工况下,微小气泡会成为介电击穿的诱发点位,降低产品耐压等级;在导热灌封场景中,气泡会形成热阻断层,影响整体散热效率。
真空注胶工艺的核心工程价值,是将胶水混合、灌注、填充全过程置于负压环境中,通过气压差置换腔体与胶液内部气体,同步抑制新气泡生成。工艺原理具备成熟的理论支撑,而量产气泡管控效果,主要依托设备配比精度、真空分级控制、胶液混合方式等多维度工程适配能力。
一、AB胶产气机理与真空环境的工艺作用
1.AB胶在灌注前的多个工序中,会持续混入气体。储料阶段,胶液表层与空气长期接触,会吸附湿气并溶解微量空气;泵送与管路输送阶段,胶液受剪切力、流动性扰动,容易裹挟形成微米级细微气泡;含填料体系的胶水,粉体颗粒表面会吸附滞留气体,常规静置处理无法自主排出,混合后会长期留存于胶液内部。
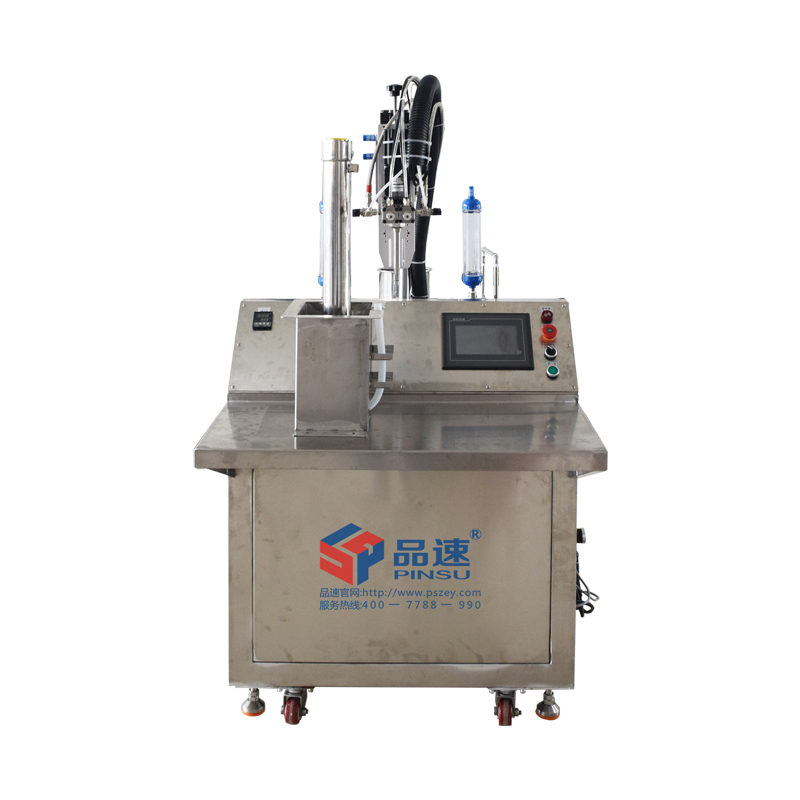
2.针对行业产气痛点,品速科技真空注胶设备采用腔体负压作业模式,将待加工工件置于密闭真空腔体内,通过真空泵抽取腔体空气形成负压环境,再将配比混合完成的AB胶均匀灌注至产品型腔。负压状态下,胶液内部溶解气体可自然析出,工件型腔内部滞留空气能够被充分置换,大幅降低灌注过程裹气、积气的概率。
3.设备搭载分级真空脱泡结构,可实现储料罐体、灌注腔体独立抽真空处理,适配差异化脱泡需求。胶水进入混合结构前完成预脱泡作业,提前清除胶液自带气体;灌注腔体维持稳定负压,规避填充过程二次产气。双环节独立控压的设计,可适配不同粘度、不同填料含量的胶水体系,为无气泡灌封提供基础工况保障。

二、真空工况下配比精度的工艺影响
1.AB胶固化后的力学性能、绝缘性能、成型状态,完全取决于A、B组分的配比比例。配比参数偏离工艺区间后,固化剂含量不足会导致胶体固化不完全、结构强度偏低;固化剂占比过高会加速固化反应,造成胶液提前失粘,出现填充不饱满、表面缺料等缺陷。相较于常压环境,真空负压工况会放大配比偏差的负面影响,负压会改变胶液密度与流动特性,细微的计量误差都会引发固化异常,严重时导致整批次产品报废。
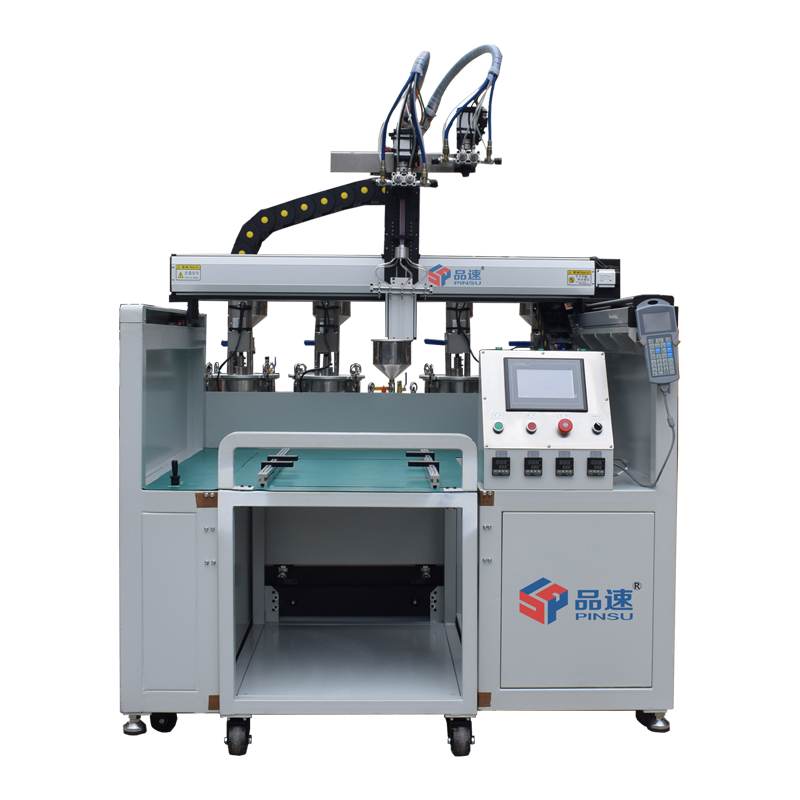
2.品速科技真空注胶设备支持1:1至10:1宽范围配比调节,适配市面主流环氧树脂AB胶体系。设备搭载闭环计量控制系统,搭配齿轮泵、螺杆泵两类适配泵体结构,可将双组份配比精度稳定控制在±2%区间。设备可根据胶水特性匹配泵体类型,低粘度、低填料的纯净环氧胶适配齿轮泵,依靠平稳输送特性保障计量稳定;高粘度、高填料的封装胶适配螺杆泵,依托耐磨耐腐蚀特性,规避填料磨损导致的计量偏移问题,保障批量生产配比一致性。
三、分级真空控制与胶水特性的适配逻辑
1.真空灌封的脱泡效果,由真空度数值、保压时长、破空速率三大工艺参数共同决定,且不同工序的真空参数需差异化设定,无法全程统一参数运行。预处理脱泡、腔体灌注两个工序的负压需求存在明显差异,参数匹配不当易出现胶液溢溅、二次产气、填充不良等问题。
2.速科技真空注胶设备搭载可编程多级真空控制系统,可根据胶水材质、工件结构自定义真空度、保压时间与破空速度,支持工艺参数配方化存储调用。行业通用工艺标准中,胶料预脱泡需维持高真空环境,彻底析出胶液内部微气泡;腔体灌注阶段可适当降低真空度,在保障排气效果的同时稳定胶液流动状态。若预处理真空度低于腔体真空度,胶液内部残留气体会快速膨胀溢出,引发溢胶、飞溅、配比失衡等量产问题。针对高粘度胶水脱泡效率低的问题,设备可搭配恒温加热模块,适度降低胶液粘度,加快气泡逸出速度,提升脱泡均匀性。
四、胶液混合方式选型与日常运维规范
1.AB胶混合均匀度直接决定胶体交联密度与成型品质,也是规避局部固化不良的关键参数。品速科技真空注胶设备兼容动态、静态两种混合模式,可根据胶水体系灵活选型。动态混合依靠伺服搅拌结构扰动混匀,适配A/B胶粘度差值大、高填料含量的复杂胶水体系,混合均匀性适配精密灌封工况;静态混合依托混合管叶片切割分层混匀,结构简洁易维护,适配双组份粘度接近、低填料的常规胶水体系。
2.真空工况下胶路堵塞、残留固化的概率更高,规范的日常运维是保障设备稳定运行的关键。设备胶路采用快拆式接头结构,便于操作人员快速拆解清洗,降低维护难度。设备可存储独立清洗工艺配方,开机、停机可一键调用,实现标准化管路清洗。针对含填料胶水,量产结束后需执行排胶循环作业,避免填料沉降堆积,从源头减少堵阀、管路固化等故障。
五、设备工程配置与量产落地逻辑
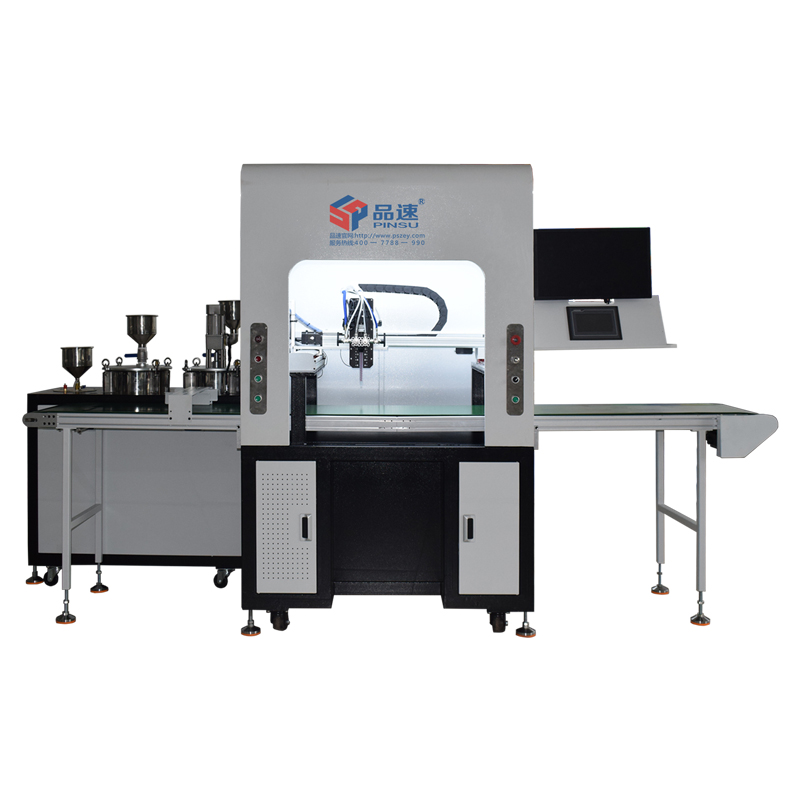
品速科技真空注胶设备集成精准计量结构、恒温供胶单元、分级负压腔体、标准化清洗系统,可适配环氧树脂胶、聚氨酯胶、有机硅胶等多种工业封装胶水,广泛应用于储能电池模组、车载传感器、电源控制器、PCB电路板、电机、变压器等零部件灌封工序。设备预留MES数据接口,可全程记录生产批次、配比参数、真空工况、设备异常等数据,为工艺追溯、参数优化、批次质控提供数据支撑。品牌在中山、温州、江苏、河北等多地设立服务站点,可面向3C电子、汽车、新能源、医疗器械等行业,提供本地化设备调试、工艺优化与售后运维服务。
从工程落地角度来看,真空注胶设备无法绝对消除气泡缺陷,核心价值是实现配比、真空、混合、灌注全流程参数可控、工艺可重复。气泡管控效果取决于胶料预处理、真空参数匹配、灌注路径规划、工件结构适配等多重因素。品速科技的设备配置逻辑,聚焦稳定真空工况下的计量精度、标准化脱泡流程、低含气量胶液输出,为量产工艺提供稳定硬件支撑,具体产品的最优工艺窗口,仍需结合工件实测打样与量产试验最终确定。
FAQ问答
Q1:真空AB胶灌封产生残留气泡的核心原因有哪些?
A1:主要源于四方面因素:胶料预处理脱泡不彻底,自带微气泡残留;真空度、保压时间参数与胶水粘度不匹配;双组份配比存在偏差,引发局部固化异常;工件型腔排气路径不畅,灌注过程气体无法完全析出。可通过分级真空调控、精准计量、优化灌注路径改善问题。
Q2:真空工况下为什么配比精度要求比常压工况更高?
A2:负压环境会改变胶液密度与流动特性,细微的配比误差会被放大,直接导致胶体固化不完全、固化速度异常,出现软胶、缺胶、分层等批量不良,因此真空灌封场景对计量稳定性和配比精度的工艺标准更为严苛。
Q3:高粘度填料胶水真空灌封如何提升脱泡效果?
A3:高粘度胶水气泡逸出阻力大,单纯真空脱泡效率较低。可结合恒温加热降低胶液粘度,搭配前置料桶预脱泡、腔体分级真空处理,优化保压与破空参数,同时采用动态混合模式,避免填料团聚藏气,全方位提升脱泡质量。
Q4:真空注胶设备日常运维重点是什么?
A4:日常运维核心为胶路维护与参数校准:定期清洗混合阀、管路接头,防止填料沉降固化;批次生产前校准计量精度与真空度参数;针对不同胶水调用匹配的工艺、清洗配方,规避管路堵塞、参数漂移引发的量产不良。