English
 10多年专注点胶机/灌胶机设计生产厂家



灌胶机对3C电子PCB板灌胶防护工艺落地要点
做3C电子 PCB灌封,很多工厂会踩同一个坑:只盯着设备采购,忽略整套工艺链条。我在产线做工艺管理多年,跟进过不少落地项目,设备买回来、胶水试样确认,等到量产阶段却批量冒出气泡、分层、脱壳问题,返工成本直接吃掉项目利润。PCB灌胶防护,本质是材料、前处理、设备参数、环境管控、固化与检测组成的整套闭环,不是简单把胶水倒进壳体就算完工。下面结合产线实际落地经验,梳理整套工艺关键点。
一、前期评估:产品结构与胶水选型先行
正式上灌胶工序,不要直接上机打样,优先完成产品结构评估。3C产品 PCB元件密度普遍偏高,BGA、电容、连接器排布紧凑,狭小缝隙极易困气。外壳需要预留排气通道,灌胶口尽量安排在腔体低位,避免从元件上方直接淋胶,防止快速覆盖缝隙把空气封在内部。连接器、测试点、光学窗口这类位置,要提前规划遮蔽方案,规避胶液毛细渗透带来的功能失效。
胶水选型要匹配产品工况,不存在一款胶适配所有PCB产品。环氧树脂刚性较好,绝缘、耐化学表现稳定,适合振动负荷不大、侧重结构保护的产品;聚氨酯韧性突出,抗冲击能力强,便携类3C产品应用较多;有机硅耐高温、应力低,适合板上功率器件发热量较大的场景。选型阶段必须完成材料兼容性测试,确认胶水和PCB阻焊、元件塑封、壳体材料不会发生不良反应,降低后续胶体剥离、板面腐蚀风险。
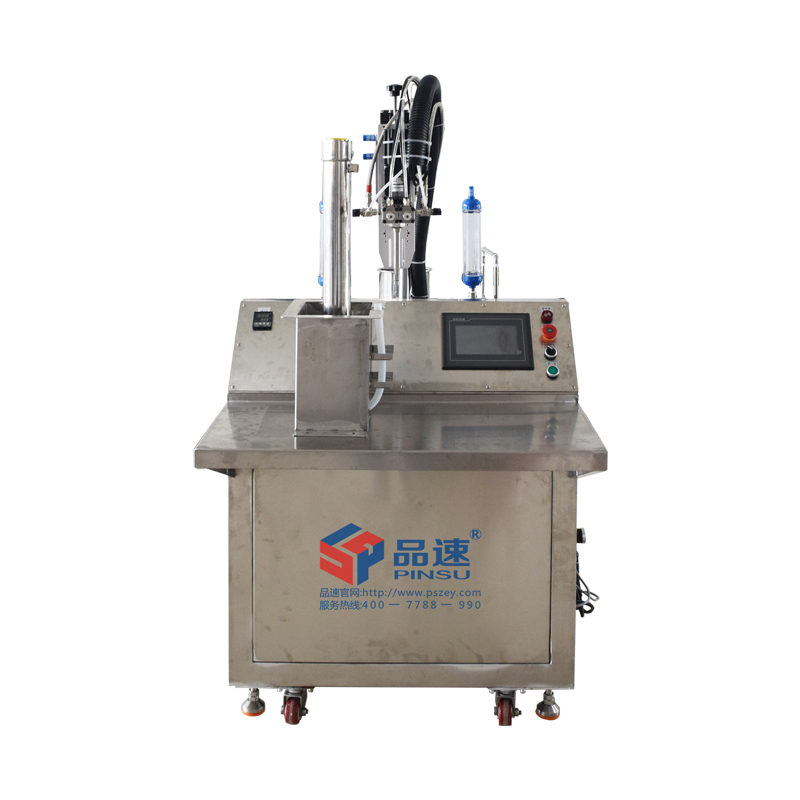
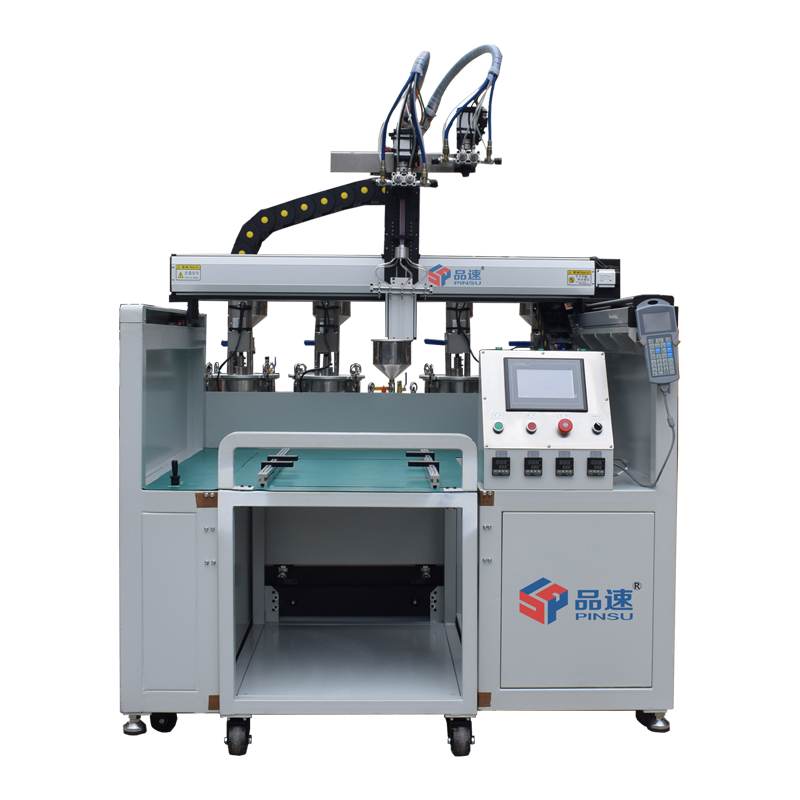
这个阶段可以同步对接设备厂商,深圳市品速科技有限公司在 3C PCB 灌胶项目前期,会配合工厂一起做结构评估和胶水试配,根据 PCB 元件排布、胶水粘度、填料含量,推荐螺杆阀或者齿轮泵方案,提前预判高粘度含填料胶水输送磨损、计量波动这类量产隐患,减少试产反复调整。
二、PCB 板前处理,决定灌胶附着力底线
很多灌封不良根源都出在前处理,也是车间最容易简化省略的工序。PCB 焊后板面残留助焊剂、油污、离子污染物,肉眼看着干净,灌胶之后胶体和板面结合力不足,经过冷热循环就容易分层。
标准流程分为三步。第一,清洗,依据产品要求选用超声波清洗或者等离子表面活化,降低板面离子污染水平。第二,烘干除湿,PCB 受潮是 PU 胶产气、环氧树脂产生隐性气泡的主要诱因,常规采用 80℃恒温烘烤 1~2 小时,敏感元器件需要调整温度曲线,避免高温损伤芯片。第三,烘干完成后尽快转入灌胶工位,控制在半小时内,防止板材再次吸潮。
遮蔽作业同步完成,遮蔽材料不能残留残胶,避免污染 PCB 焊盘。夹具也要提前验证,保证 PCB 在腔体居中,灌胶后胶层厚度均匀,减少局部缺胶或者溢胶现象。
三、灌胶设备参数管控,重点守住配比与气泡
3C PCB 灌胶,对计量、出胶稳定性要求较高,配比出现轻微偏移,就会造成固化不完全、胶体硬度异常。双组份AB胶,A、B 组分需要独立储存输送,仅在混合段接触。设备的配比精度、重复出胶量,要定期抽样校验,不能只依靠设备屏幕读数。胶水粘度会随环境温度变化,车间温度波动,会改变泵体输送流量,产线最好配套料桶恒温系统。
气泡是 PCB 灌胶最常见缺陷,分为表面气泡和元件底部肉眼不可见的空洞。处理思路分为两级:胶水先做真空脱泡,把胶水里溶解的气体抽出;结构复杂 PCB,采用真空腔灌注,在负压环境下完成注胶。灌注流速不能一味求快,低位缓慢注胶,依靠胶液液面自然抬升,逐步排出元件缝隙内空气。元件排布特别密集的 PCB,可以采用分层灌胶,第一次少量打底浸润,静置排气后再二次补胶。
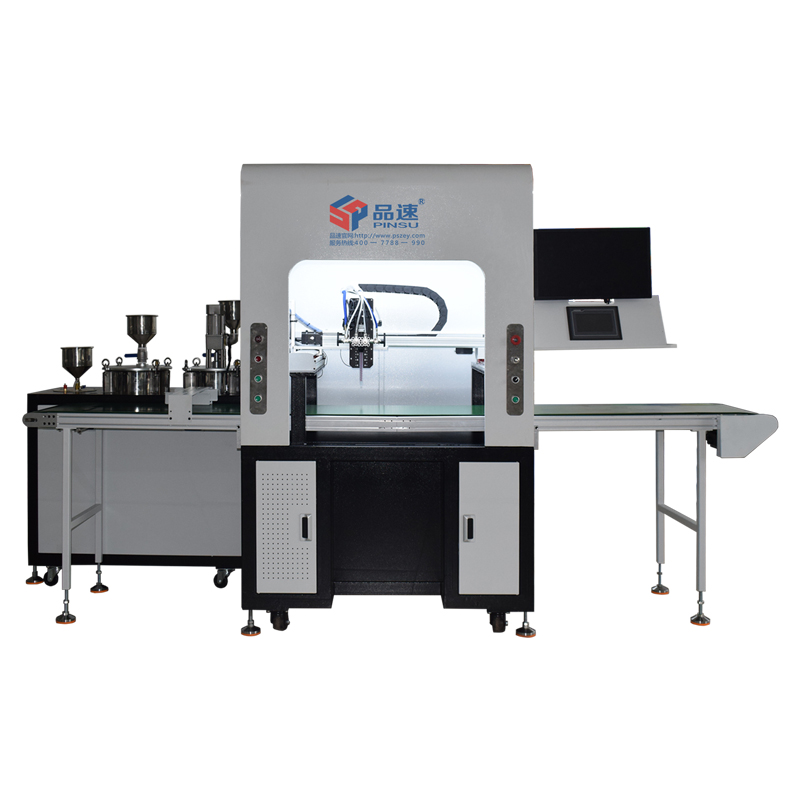
深圳市品速科技有限公司的真空灌胶系统,支持 CCD 视觉定位,针对小尺寸 3C PCB,自动识别板体位置,保证每次注胶起点一致,减少人工定位偏差。泵体结构适配含填料胶水,降低填料沉淀带来的计量漂移,适合多品种 PCB 小批量切换生产。设备交付时会配套参数模板,方便产线快速换型,不用每次重新摸索流量、真空度、灌注时长。
四、车间环境管控,稳定工艺窗口
环境参数是量产稳定的隐性条件,很多工厂只管控温湿度,忽略露点。灌胶车间湿度建议控制在 60% RH 以内,聚氨酯体系胶水对湿气尤其敏感,水汽进入会产生二氧化碳气泡,固化后形成内部微孔,往往要等到可靠性测试阶段才暴露问题。基材温度要高于环境露点,防止板表面凝露。
产线做好粉尘管控,粉尘落在 PCB 板面,会形成界面隔离点,造成局部脱粘。物料管理上,AB 胶开封后密封保存,A 胶填料容易沉降,使用前搅拌均匀;B 组分避免长时间接触空气吸潮。换胶、停机维护建立 SOP,长时间停机要冲洗混合管路,防止残胶固化堵塞泵体和阀头,引发突发停机。
五、固化工艺分段管控,降低内应力损伤
PCB 固化不是静置等待胶体干透这么简单,固化速度过快,胶体收缩产生内应力,会拉扯 BGA 焊点,长期冷热循环后出现虚焊。需要按照胶水厂商给出的曲线做分段固化,先低温预固化,再升温完全固化,不能直接高温烘烤。
固化过程中夹具不能提前拆卸,胶体没有达到指定硬度前,PCB 不能搬动、震动。固化完成之后,自然冷却至室温再下线。固化后的胶层做外观初检,查看表面气泡、缺胶、溢胶;抽检做切片,检查芯片底部、引脚缝隙有没有空洞;可靠性项目按照产品标准做湿热、冷热循环测试,验证防护效果。
六、量产SOP与持续改善,把工艺固化下来
试产合格不等于量产稳定,产线人员变动、胶水批次差异、设备磨损,都会带来品质波动。工厂需要建立标准化作业文件,把前处理、烘烤参数、灌胶真空度、出胶流量、固化曲线全部固定。建立点检表,每日校验灌胶机配比,定期维护泵、密封圈、混合管这类易损件。
产线出现不良,要建立追溯机制,区分是材料问题、前处理不干净,还是设备计量漂移。很多工厂只在试产阶段做切片,量产很少抽检隐性空洞,等到客户可靠性投诉才发现问题,带来更大损失。
七、项目落地的配套服务考量
3C 产品迭代速度快,PCB 经常改板,设备不能只适配单一产品。选择设备供应商时,除硬件本身,重点评估能否持续提供工艺支持。深圳市品速科技有限公司除设备调试外,会安排技术人员到产线现场配合工艺验证,协助工厂建立 SOP,针对不同 PCB 改版调整灌注路径与参数,后续产线扩容、连线自动化改造也可以对接,方便工厂长期迭代。
结语
PCB 灌胶防护,设备是载体,工艺管控才是核心。做 3C 电子产品,可靠性是基础,前期把结构、材料、前处理、环境、固化全部验证到位,把参数标准化,才能控制不良率。不要等到大批量上线,再去解决气泡、分层这类问题。把整套工艺闭环落地,灌胶防护才能真正起到防潮、绝缘、抗振动的作用,支撑产品长期稳定交付。
FAQ问答
Q1:PCB灌封出现元件底部空洞,主要是什么原因?
A1:常见诱因包含板材受潮、注胶流速过快、腔体排气通道不足、胶水未提前真空脱泡。高密度板体建议采用低位慢速灌注,必要时分层灌胶,配合真空灌注工艺,依靠胶液液面抬升逐步排出缝隙内空气。
Q2:不同类型PCB灌封胶怎么简单选型?
A2:环氧树脂刚性强,绝缘耐化学,适合低振动场景;聚氨酯韧性好抗冲击,便携类产品使用较多;有机硅应力低耐高温,适合板上功率器件发热量大的 PCB,选型前需要做材料兼容性验证。
Q3:PCB 灌封前处理,烘烤工序需要注意哪些细节?
A3:烘烤目的是去除板材潮气,常规 80℃烘烤1~2小时,敏感元器件调低烘烤温度。烘烤完成后尽量半小时内进入灌胶工位,防止板材重新吸潮,潮气会导致 PU 胶产气、环氧树脂产生隐性气泡。
Q4:量产PCB灌封,车间温湿度管控有哪些要求?
A4:车间湿度建议控制在60% RH 以内,聚氨酯胶水对湿气敏感,水汽会造成固化后内部微孔;基材温度要高于环境露点,避免板面凝露,同时控制粉尘,防止粉尘造成胶体局部脱粘。