English
 10多年专注点胶机/灌胶机设计生产厂家



汽车电子CIPG涂胶灌胶机一体化解决方案的文章
最近几年在汽车电子零部件产线调试,能明显感受到主机厂对壳体密封、内部灌封防护的要求持续收紧。像ECU、域控制器、车载传感器这类零部件,既要扛住高低温循环、持续震动工况下的长期可靠性,还要兼顾IP防护能力,同时工厂这边还要控制批量生产的综合成本。
传统预制橡胶垫片方案,一旦产品型号变多,就要不停新开垫片模具,物料库存管理压力很大。装配环节还经常碰到垫片移位、压偏的情况,返工量一直居高不下。不少零部件厂开始尝试 CIPG 原位成型垫片工艺,把涂胶、固化、局部灌封整合到一套自动化产线单元,也就是涂胶灌胶一体化方案。
很多人容易混淆 CIPG 和 FIPG,两者核心差别在工序顺序。CIPG 是先在壳体法兰面涂布液态密封胶,等胶层固化完成,再进行上下壳体装配,固化成型的胶条相当于附着在壳体上的弹性垫片,依靠装配压缩量实现密封。这套工艺的优势在于,胶条轮廓可以跟着产品外形在程序里自由编辑,不用单独加工垫片模具。产品迭代改型时,只需要调整设备运动轨迹程序,样机验证周期能缩短不少。
但量产落地有几个很难绕过去的工艺难点:胶线粗细波动、断胶、溢胶,双组份胶材配比漂移,工件来料定位偏差,固化后胶条截面尺寸不一致。这些问题都会直接改变密封压缩量,如果缺陷流到后段装配,等到整车测试阶段才查出泄漏,造成的损失会非常大。
不少工厂是分开采购涂胶设备和灌胶设备,两套独立系统分开布置,各自配套运动控制与供料单元,工位之间依靠人工转运工件。这样不仅占用更多车间场地,工件流转过程中还容易出现磕碰、表面污染。有些产品除了法兰面 CIPG 密封,内腔 PCB 还需要局部灌封防护,两套设备分开生产,工艺参数无法联动,MES 数据对接繁琐,完整良率追溯很难落地。
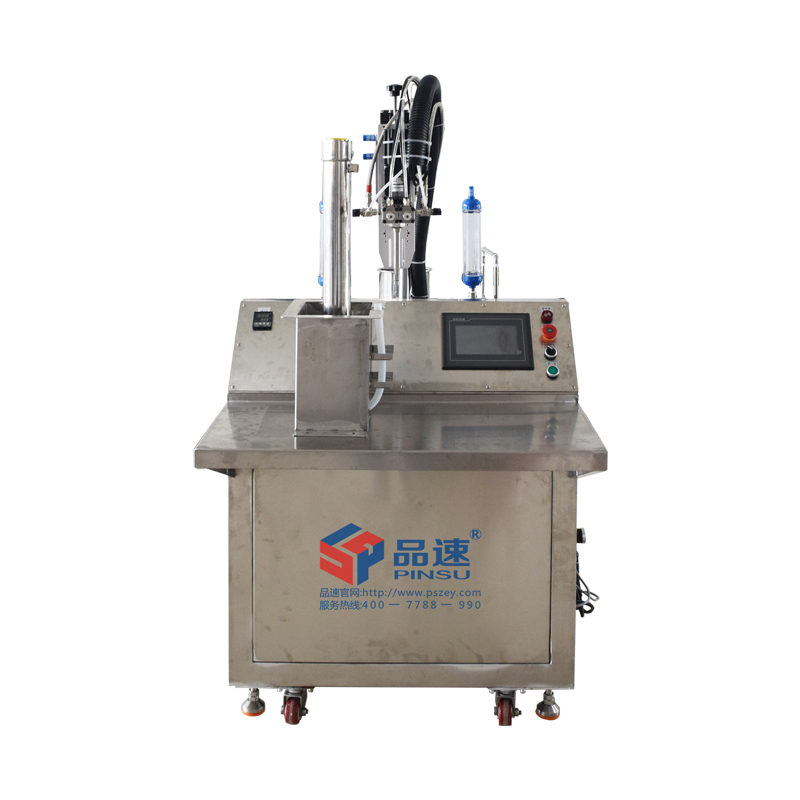
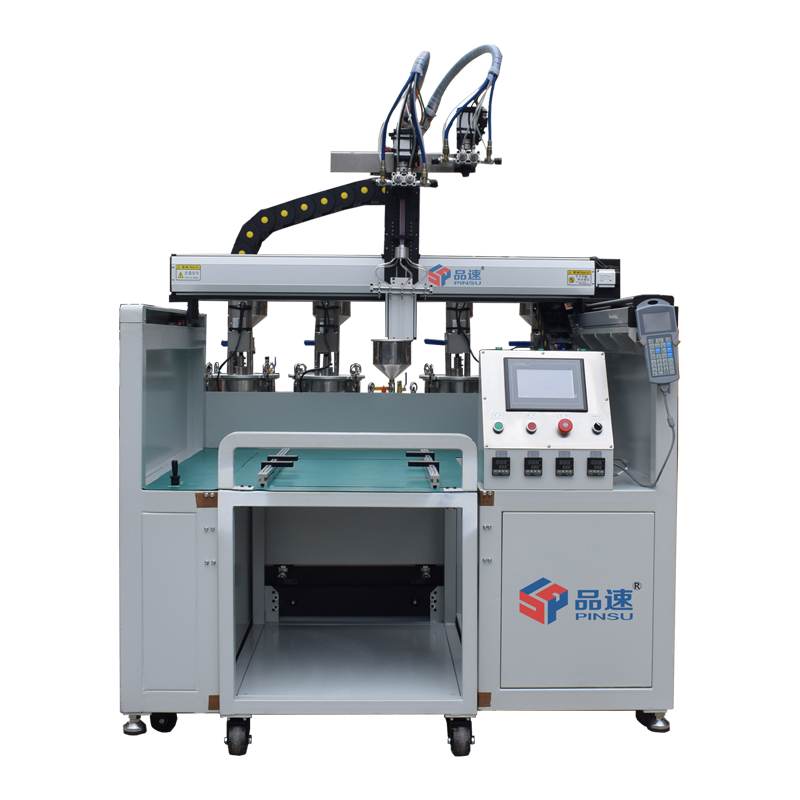
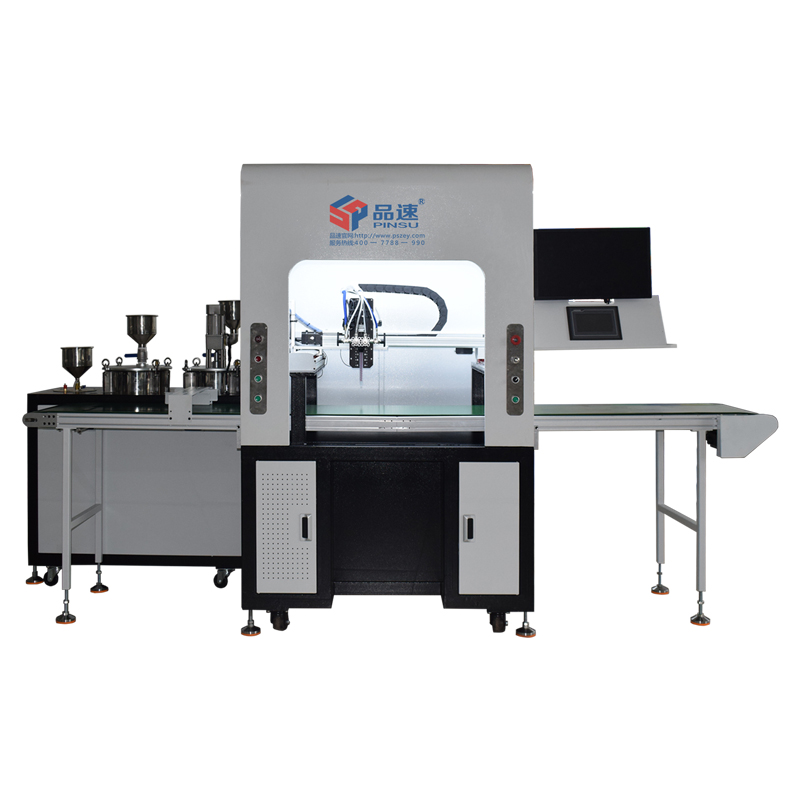
一体化设备单元,就是将 CIPG 密封涂胶和内腔灌封两道工序集成在同一台多轴平台,共用 CCD 视觉定位、供料与配比系统,单台设备完成两道工序,更适合多品种、中小批量频繁换型的汽车电子零部件车间。
深圳市品速科技有限公司对接汽车电子项目时,更多是从产线实际工况入手,落地整套 CIPG 涂胶灌胶一体化工艺,而不是简单交付一台硬件设备。前期工艺打样阶段,会结合客户选用的胶材体系,UV 固化丙烯酸、双组份有机硅等不同材料,一起验证配比精度、出胶压力、运动线速度、固化参数,确定胶条截面目标尺寸与压缩区间。汽车电子壳体大多是压铸铝或者工程塑料,来料本身存在平面度差异,设备搭载 CCD 视觉定位,可以自动识别壳体密封槽特征,实时修正运动轨迹,补偿装夹带来的偏差,减少工件定位不准造成的胶条偏位。
供料系统是 CIPG 工艺稳定运行的核心。双组份密封胶、灌封胶对配比、脱泡要求较高,配比波动会改变固化后胶材硬度和回弹性能。这套一体化方案可以按需选配螺杆阀或者压电喷射阀,搭配齿轮泵供料单元,再加真空脱泡模块,降低胶体内气泡产生概率。连续涂胶过程中可以实时监测压力与出胶流量,一旦出现断料、气泡异常,系统自动触发预警。CIPG 胶条涂布完成后,可以接入 UV 固化或者加热固化工位,完成原位固化;同一台设备切换程序,就能切换内腔灌封工序,完成电路板灌封保护。
量产管控方面,一体化设备预留 MES 通讯接口,单件产品的涂胶轨迹、出胶量、固化时长、3D 胶型检测数据,都可以自动上传存储,满足汽车行业追溯规范。胶线成型后可以接入在线轮廓检测,识别断胶、缺胶、溢胶、截面尺寸超标等缺陷,标记不良件,避免流入装配工序。产品换型只需要调用预设程序,快速更换工装夹具,缩短停机调试时间,适配多型号 ECU、车载传感器、小功率电控壳体柔性生产。
设备选型阶段,很多工厂负责人习惯只对比硬件报价,忽略配套工艺能力。CIPG 能不能稳定量产,是材料、工装、运动控制、固化方案共同作用的结果。就算是同款设备,更换胶材、更换壳体基材,工艺窗口都会发生变化。深圳市品速科技有限公司会在项目前期提供打样与工艺验证,依据客户产品图纸和材料参数先做小批量试样,测试密封性能、高低温老化后的胶条回弹,确认工艺可行,再敲定设备配置和交付周期。设备交付后安排现场安装调试,给车间操作人员做完整工艺培训,后续提供定期巡检维护,保障产线持续稼动。
从车间运营成本来看,一体化方案对比两套独立设备,可以精简工位,减少工件转运人工,节省车间占地。对于汽车电子零部件企业,尤其是新项目持续开发、产品型号不断迭代的工厂,不用为每款产品单独投入垫片模具,减少物料库存压力,长期核算综合生产成本更可控。当然这套方案存在适用边界,要结合壳体结构、胶材类型、产线节拍综合评估,不是所有产品都适合 CIPG 工艺,前期工艺试样评估不能省略。
汽车电子密封与灌封,本质属于可靠性工程。设备只是工艺载体,材料与工艺匹配度才是核心。CIPG 涂胶灌胶一体化方案,核心思路就是整合胶条成型、固化、内腔灌封工序,稳定控制胶材输出,把缺陷拦截在本工序,降低后端装配和整车测试失效风险。企业上新产线,优先完成工艺验证,再确定设备方案,才能避免盲目投入,保障产品长期可靠性。
FAQ问答
Q1:CIPG和FIPG 工艺最核心的工序差别是什么?
A1:CIPG为先涂胶固化,再装配壳体,固化胶条附着在壳体法兰面,依靠装配压缩实现密封;FIPG是涂胶之后直接合壳,在装配贴合状态下完成固化,两者装配时序不同,胶条受力逻辑不一样。
Q2:CIPG工艺生产时,胶线粗细波动、断胶一般由哪些因素造成?
A2:常见诱因包含双组份胶配比不稳、供料压力波动、胶水内含气泡、运动速度突变、壳体来料平面度差、密封槽定位偏移。需要从供料脱泡、视觉补偿、运动参数多维度同步调整。
Q3:CIPG涂胶 + 内腔灌封一体化设备相比分开两台设备,在量产追溯上有什么优势?
3:同一套控制系统,涂胶、灌封工序数据统一采集,MES对接更简单,单件产品所有工艺参数集中记录;工件不用跨工位转运,减少流转过程带来的污染、磕碰风险,全链路追溯更容易落地。
Q4汽车电子CIPG原位成型垫片,为什么试样阶段要做高低温老化后胶条回弹测试?
A4:主机厂要求产品长期在高低温、震动环境保持密封。老化测试用来验证固化胶条回弹性能,如果回弹衰减过大,长期工况下密封压缩量不足,会出现泄漏,需要提前在试样阶段排除风险。