English
 10多年专注点胶机/灌胶机设计生产厂家



灌胶产品耐压不过 绝缘不良 是灌胶机设备还是胶水问题
电子灌封产线经常遇到棘手的失效现象:耐压测试仪红灯报警,绝缘电阻达不到标准。解剖不良产品,胶体内部散布大量气泡,部分区域胶体发软发粘。工艺工程师第一反应经常陷入两难:问题根源到底出在灌胶设备,还是灌封胶水本身。
从现场大量故障复盘来看,绝大多数情况并不是非此即彼。更多是设备、胶水、工艺三者匹配失衡,整条工艺链条协同失效。下面从失效机理、故障来源、权责边界、实操排查流程逐层拆解分析。

一.气泡残留:耐压绝缘失效最主要诱因
胶体固化后内部留存气泡,在高压电场作用下,气泡内部空气优先被击穿,发生局部放电。长期运行后放电通道持续扩展,逐步形成导电通路,直接造成耐压击穿、绝缘电阻大幅下降。
气泡来源可以归为三类:
1. 胶水本体溶解气体:双组份胶水储存运输过程,树脂、固化剂内部会溶解部分气体。如果前期没有做真空备料脱泡,气体会跟随胶水一同灌注进产品腔体内部。
2. 混合环节卷入空气:动态混合搅拌转速过高,类似打蛋器搅入大量空气;静态混合面对高粘度物料脱泡能力有限,混合管选型不当还会伴随局部混合不均。
3. 灌注过程裹挟空气:深腔、盲孔、线圈绕组这类密闭狭小结构,常压灌胶时胶体流动产生湍流,容易把空气封闭在结构死角。变压器绕组导线缝隙密集,常压工艺很难把被困空气完全排出。
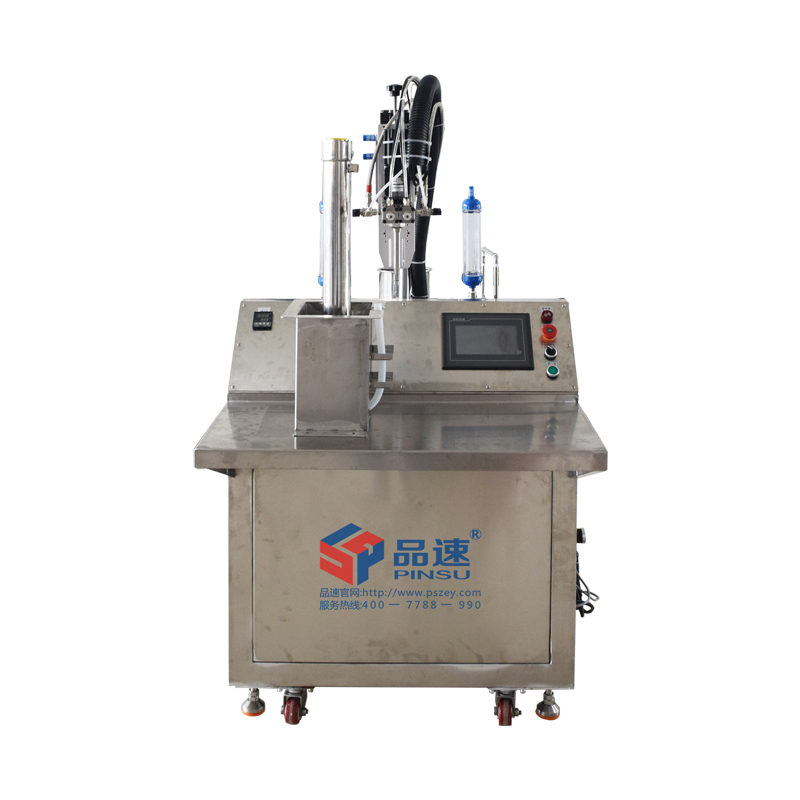
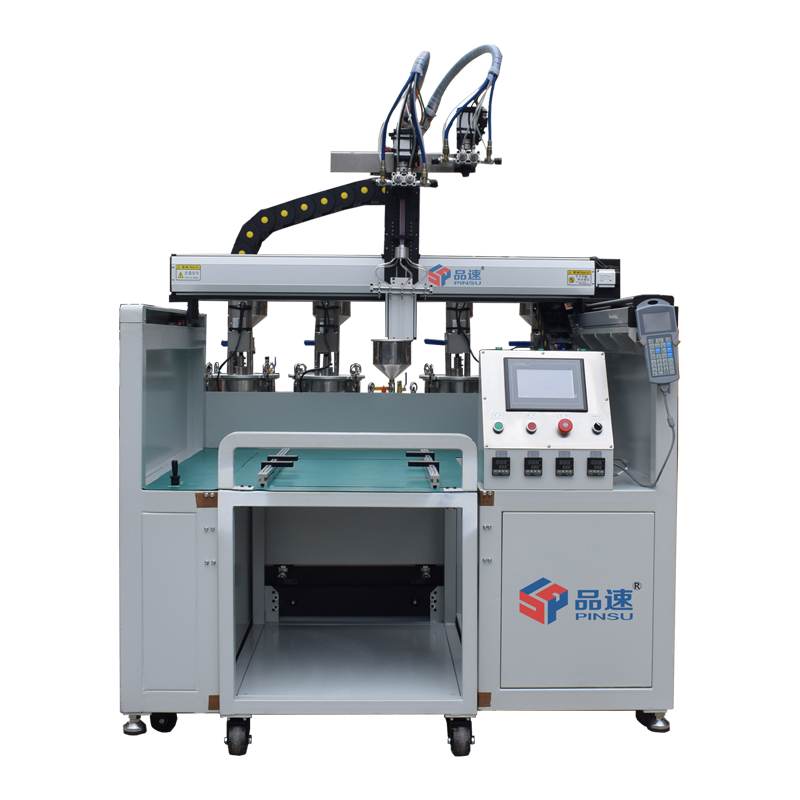
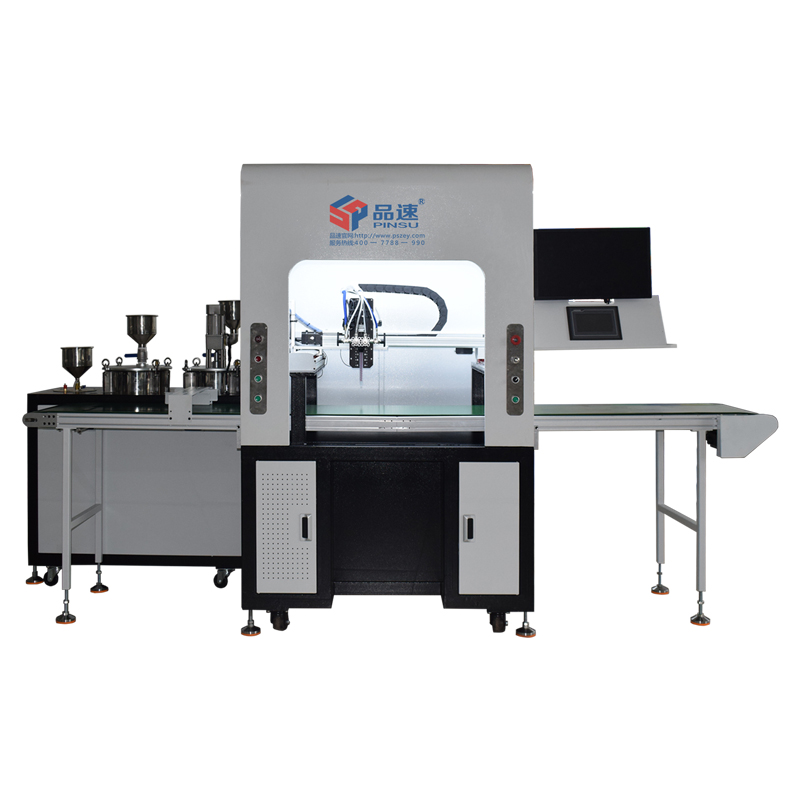
深圳市品速科技有限公司灌胶设备层面,稳定可靠的真空灌胶系统至关重要。带密闭真空腔体的灌胶设备,灌注前先对工件腔室抽负压,把元器件缝隙内部空气抽走,胶体在负压环境下缓慢浸润填充,减少湍流裹气现象。真空腔体配合真空泵组与压力联锁保护,稳定维持负压环境,对复杂深腔工件填充改善效果明显。
二.配比漂移:计量系统容易忽略的隐性故障
1.环氧类灌封胶对混合配比敏感度很高,配比偏差超过 ±2%,就会出现固化不完全、硬度不足、收缩异常等问题。
2.配比漂移很多时候不是胶水质量问题,而是计量部件长期运行精度衰减。柱塞泵密封圈磨损、齿轮泵齿隙变大、管路压力波动,都会造成实际出胶比例偏离屏幕设定参数。还有一类隐蔽故障:管路气泡在泵体高压阶段被压缩,到达出胶口瞬间膨胀,带来压力脉动,直接干扰计量流量稳定性。
3.现场验证手段以静态称重法为主,分别采集A、B单组份胶体核算实际质量比,同步检查计量密封件、管路微漏情况。设备的料桶液位监控、缺料报警可以规避一部分供料异常带来的配比偏移,但计量精度依旧需要定期人为标定校验,不能完全依赖设备报警。

三.填料吸潮与胶水体系缺陷,胶水端的隐形风险
1.除气泡之外,胶水物料本身理化特性,同样会左右成品绝缘性能。 环氧胶大量使用硅微粉填料,填料表面极易吸附环境水汽。填料受潮之后,粘接强度下降,体积电阻率、电气强度都会明显劣化。胶水存储密封失效、元器件投产前没有充分预热除潮,固化阶段水汽受热汽化,既会生成气泡,又会拉低绝缘性能。
2.固化收缩也是一类高发失效因素。低粘度脂环族环氧操作性能优秀,但固化收缩偏大。经过冷热循环冲击,内应力释放,胶体开裂、胶体壳体界面剥离,生成沿面放电通道。常温耐压测试不一定暴露问题,高低温循环试验之后会集中爆发不良。
四.理清设备与胶水的责任划分边界
1.综合故障来源,可以梳理出清晰的权责判定框架: 设备侧核心责任:计量输出精度稳定性、真空系统实际抽气与保压能力、A/B混合均匀度、灌注流道能否覆盖工件死角;直接决定胶体气泡含量、配比准确度、腔体填充密实程度。
2.胶水侧核心责任:填料抗吸潮处理水平、储存环境合规性、固化收缩参数与产品结构适配、操作时间和产线节拍匹配。
3.实际故障中两者边界经常交叉重叠。同样是气泡缺陷,有可能是胶水含气量高;有可能是设备真空能力不足;也有可能是灌注流道工艺设计不合理,空气无法顺利逃逸。
4.所以不能简单判定是设备还是胶水坏了,更合理的提问方式:现有设备工艺能力,是否适配当前胶水窗口;现有胶水物料,有没有充分发挥设备硬件能力。
5.项目前期工艺验证,需要拿客户现场实际在用胶水做完整适配测试,不能只用标准测试胶水走完流程就交付投产。不同粘度、填料占比、固化速度的胶水,对泵型、混合结构、真空参数要求差异很大。

五.量产耐压绝缘不良标准化排查步骤
批量出现耐压击穿、绝缘不达标,按照下面顺序逐项排查,由易到难定位根因:
1. 解剖样品分析气泡形态位置:气泡集中胶体表层,多为混合卷气;气泡堆积深腔死角,属于灌注困气;胶体内部弥散细小气泡,大概率胶水本体带气或者脱泡不充分。
2. 复核真实配比:采集未固化胶体,静态称重核验 A/B 实际比例,检查固化之后硬度分布,局部发软发粘是配比偏移典型特征。
3. 校验真空系统性能:实测腔体极限真空、保压能力,确认真空泵抽速匹配胶水粘度以及工件复杂程度。
4. 复核胶水物料状态:核对有效期、储存条件、填料沉降情况;按需复测吸潮率、体积电阻率。
小结:耐压绝缘失效属于多变量综合结果。设备是工艺落地载体,胶水是性能实现基础。站在设备 胶水 工艺完整系统角度分析,远比简单归罪单一一方,更利于彻底解决量产问题。
FAQ问答
Q1:耐压测试不过,解剖产品既有气泡又有局部不干,优先排查什么?
A1:先分开做单组份静态称重确认配比,再切片区分气泡分布。同时存在两类缺陷,大概率是配比漂移叠加脱泡不足,需要计量标定 + 真空工艺同步排查。
Q2:设备屏幕配比参数没有改动,为什么实际会出现配比漂移?
A2:屏幕只展示理论设定值。泵体密封磨损、管路气泡、胶温粘度变化,都会改变实际吐出量。必须依靠称重得到真实配比,不能只看设备界面参数。
Q3:真空灌胶机,依然还有气泡产生,是不是真空泵选型不够大?
A3:不一定。除真空泵抽速,工件预热除潮、胶水预脱泡、灌注速度、流道排气设计都会影响脱泡效果;单纯加大真空泵,无法解决胶水本身溶解气体、工件水汽产气问题。
Q4:同一套设备,更换另一款灌封胶之后批量耐压不良,怎么快速区分是胶水还是设备问题?
A4:使用之前验证合格的旧胶水上机做对比试验。旧胶生产样品性能正常,说明偏向新胶水适配问题;旧胶同样复现不良,则故障重点落在设备与产线工艺。